手持激光焊 vs 氩弧焊/MIG焊:10 大核心差异
10月 27, 2026
·
3 分钟阅读时长
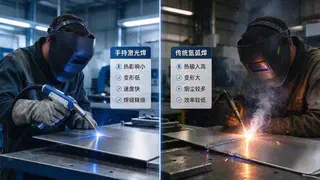
用了多年氩弧焊,换手持激光焊感觉变化大?我们整理了 10 条来自真实客户生产数据的关键差异。
一图看全
| 指标 | 手持激光焊 | 传统氩弧焊 | MIG 焊 |
|---|---|---|---|
| 焊接速度 | 3× 快 | 基准 1× | 1.5× |
| 后道抛光 | 不需要 | 必需 | 大量抛光 |
| 热输入 | 极低 | 中等 | 较高 |
| 工件变形 | 可忽略 | 明显 | 严重 |
| 操作门槛 | 简单(1 周上手) | 难(需持证焊工) | 中等 |
| 小时电费 | ~$0.50 | ~$1.50 | ~$2.00 |
| 耗材成本/100 道缝 | ~$2 | ~$8(氩气) | ~$5 |
| 焊缝一致性 | 很高 | 不稳定 | 不稳定 |
| 设备价格 | ¥4–7 万 | ¥3,000–1 万 | ¥2,000–7,000 |
| 投资回收周期 | 4 – 8 个月 | N/A | N/A |
1. 焊接速度 — 激光快 3 倍
这个 3 倍提升是跨材料一致的。2mm 不锈钢上:
- 激光焊:300mm 焊缝 ~10 秒(30 mm/s)
- 氩弧焊:300mm 焊缝 ~30 秒(10 mm/s)
1 台激光焊机可替代 2–3 台氩弧工作站。
2. 免后道抛光 — 省一大块人工
激光焊的焊缝特点:
- 窄(≤ 1.2mm)
- 无熔渣
- 外观均匀
氩弧焊和 MIG 焊都有明显余高需打磨抛光 — 单件额外耗时 30–60%。
3. 低热输入 = 工件不变形
低热输入意味着:
- 薄板不会翘曲变形
- 无需预热(大多数场景)
- 焊缝周边涂层/油漆不受影响
电池托盘、厨卫精密件焊接后不需要后道校正。
4. 操作难度 — 1 周 vs 6 个月
氩弧焊需要持证焊工,培训至少 6 个月。激光焊容错性极强,新操作员 3–5 天可焊出生产级焊缝,1 周内完全独立。
资深焊工可转岗做工装设计和品控 — 人才价值最大化。
5. 电费 — 低 3 倍
| 焊接方式 | 小时耗电 | ¥0.7/度算 |
|---|---|---|
| 激光 1500W | 5 kWh | ¥3.50 |
| 氩弧 400A | 15 kWh | ¥10.50 |
| MIG 400A | 20 kWh | ¥14.00 |
按年运行 2,000 小时算,激光每年省电费 ¥4,000 – ¥8,000。
6. 耗材 — 便宜、简单
| 耗材 | 激光 | 氩弧焊 | MIG |
|---|---|---|---|
| 保护气 | 无(送丝机可选配) | 氩气(贵) | 混合气体 |
| 电极/喷嘴 | 铜喷嘴(¥10/只,可用 100+ 小时) | 钨电极(¥10–30/只) | 导电嘴 |
| 填充料 | 焊丝 | 焊丝 + 氩气 | 焊丝 + 气体 |
7. 焊缝质量 — 机器控制更稳定
激光焊的功率、脉冲频率、行走速度都是数字控制,不依赖焊工手法,焊缝质量跨班次、跨工人一致。传统焊法高度依赖操作员手感。
8. 总价 — 一次性高投入,年度总成本更低
激光焊设备 ¥4–7 万 vs 传统机 ¥2,000–1 万。但年度总成本(含人工、电费、耗材、返工)低 30–50%。
大多数客户 4–8 个月收回投资。
9. 便携,无需抽风系统
手持激光焊机可直接接冷却系统运行,烟雾极少。不像传统焊产生大量烟尘需要专门的抽风系统。
10. 焊传统方式难焊的材料
激光焊特别适合:
- 异种金属(钢 + 铝)
- 极薄板(0.5mm — 氩弧焊/MIG 容易烧穿)
- 高反材料(铜、黄铜 — 需调整激光参数)
什么时候不适合换?
激光焊并非万能:
- 超厚钢板(> 6mm) — 需多道焊或龙门自动化系统
- 间隙大的粗糙焊缝 — 激光对间隙要求高;氩弧焊更适合补缝
- 极低量产的一次性活 — 传统方式可能更划算
但高量产薄板、外观要求高的场景,手持激光焊是不二之选。
想看激光焊实际效果?联系我们寄样免费测试 →

Authors
Zhijie
(she/her)
Professor of Artificial Intelligence
My research interests include distributed robotics, mobile computing and programmable matter.